Линия разливки слитков: выбор оборудования и производители
2026-09-24
- Линия разливки слитков: ключевые компоненты и принципы работы
- Технологические этапы процесса разливки
- Классификация линий разливки по типу привода и конструкции
- Экологические аспекты и системы газоочистки
- Критерии выбора оборудования: технические параметры
- Сравнение производителей и подходов к поставке
- Реальные промышленные сценарии применения
- Распространенные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о линиях разливки
- Заключение и рекомендации по закупке
Линия разливки слитков: ключевые компоненты и принципы работы
Линия разливки слитков представляет собой сложный технологический комплекс, предназначенный для преобразования расплавленного металла из жидкого состояния в твердые геометрические формы (слитки), пригодные для дальнейшей транспортировки, хранения или переплавки. В современной металлургии, особенно в секторах цветной металлургии (алюминий, медь, цинк) и черной металлургии, эффективность этого этапа напрямую определяет рентабельность всего производственного цикла. Ошибки в проектировании или выборе оборудования приводят не только к браку продукции, но и к серьезным экологическим рискам, связанным с выбросами тепла и промышленных газов.
Процесс разливки требует точного контроля температурных режимов, скорости кристаллизации и механического воздействия на формирующийся слиток. Современные линии разливки слитков интегрируют в себе системы дозирования, формования, охлаждения, extraction (извлечения) и штабелирования. Для предприятий, стремящихся минимизировать углеродный след и соответствовать строгим экологическим нормам 2026 года, критически важно выбирать оборудование, которое не только обеспечивает высокую производительность, но и оснащено эффективными системами газоочистки и рекуперации энергии.
Компания ООО «Чжунбао Цзингун Природоохранное Оборудование», являющаяся российско-китайским предприятием с производственной базой в провинции Хэнань, специализируется на создании таких интегрированных решений. С 2019 года компания успешно реализует проекты, объединяющие металлургическое оборудование с передовыми системами пылеулавливания и десульфуризации, что позволяет клиентам получать не просто линию разливки, а комплексное экологически безопасное производственное звено.
Технологические этапы процесса разливки
Понимание физики процесса необходимо для правильного подбора оборудования. Линия разливки не является единым монолитным устройством; это последовательность технологических узлов, каждый из которых выполняет специфическую функцию. Нарушение синхронизации между этими узлами ведет к дефектам структуры металла.
1. Подготовка и дозирование расплава
Расплавленный металл поступает из плавильной печи (например, отражательной или индукционной) в распределительную печь или миксер. На этом этапе критически важна температура металла. Для алюминия, например, рабочая температура обычно составляет 700–750°C. Слишком высокая температура приводит к газонасыщению и окислению, слишком низкая — к преждевременной кристаллизации в желобах. Дозировочные устройства должны обеспечивать подачу строго определенного объема металла в каждую форму, чтобы гарантировать одинаковый вес и геометрию слитков.
2. Формование и кристаллизация
Жидкий металл разливается в металлические формы (кристаллизаторы), которые могут быть стационарными или движущимися (в случае конвейерных линий). Материал форм (чаще всего чугун или сталь с специальным покрытием) должен обладать высокой теплопроводностью и стойкостью к термическому удару. Процесс кристаллизации начинается от стенок формы к центру. Скорость охлаждения влияет на размер зерна структуры металла: быстрое охлаждение дает мелкозернистую структуру, что улучшает механические свойства, но может вызвать внутренние напряжения и трещины.
3. Извлечение и охлаждение
После первичного затвердевания слитки извлекаются из форм. На этом этапе металл еще имеет высокую температуру и низкую прочность. Механическое воздействие (захват, толкание) должно быть минимальным и точно рассчитанным, чтобы избежать деформации. Далее слитки попадают в зону вторичного охлаждения, где часто используется водяное орошение или воздушное обдувание. Эффективность отвода тепла здесь определяет пропускную способность всей линии.
4. Штабелирование и упаковка
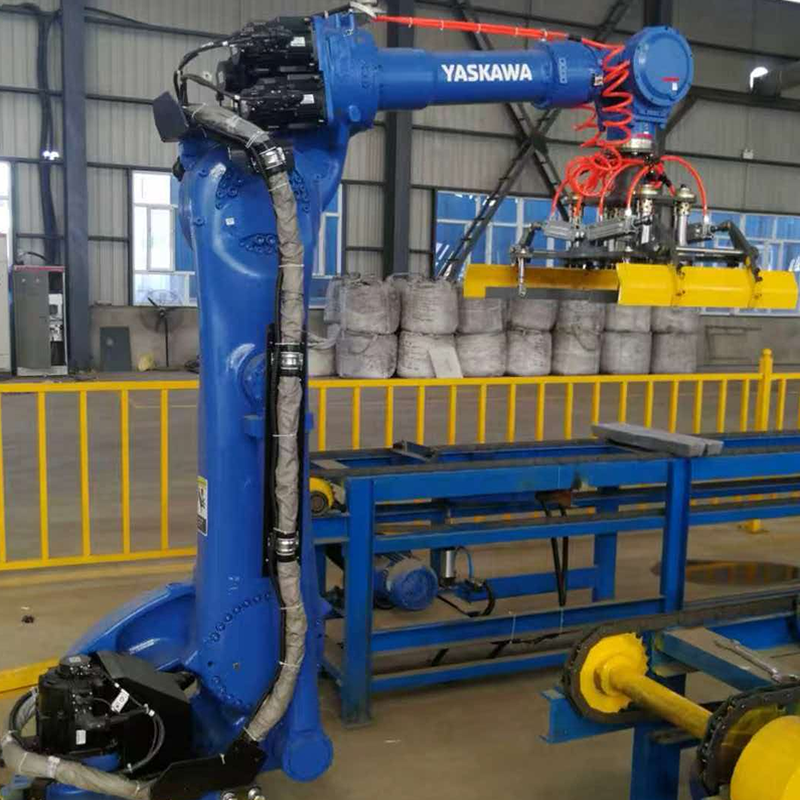
Охлажденные слитки передаются на участок штабелирования. Современные линии используют автоматизированных роботов-штабелеров, которые формируют пакеты заданной конфигурации для удобной транспортировки кранами. Роботизация исключает человеческий фактор, повышает скорость обработки и снижает риск травматизма персонала.
Классификация линий разливки по типу привода и конструкции
Выбор типа линии зависит от требуемой производительности, вида металла и доступного пространства на заводе. Основные типы конструкций включают:
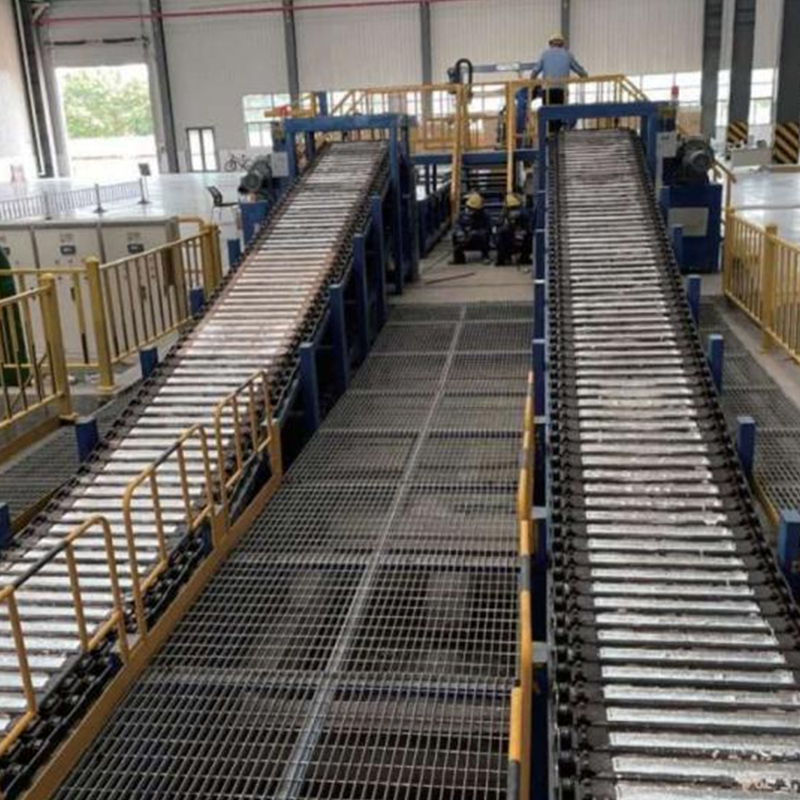
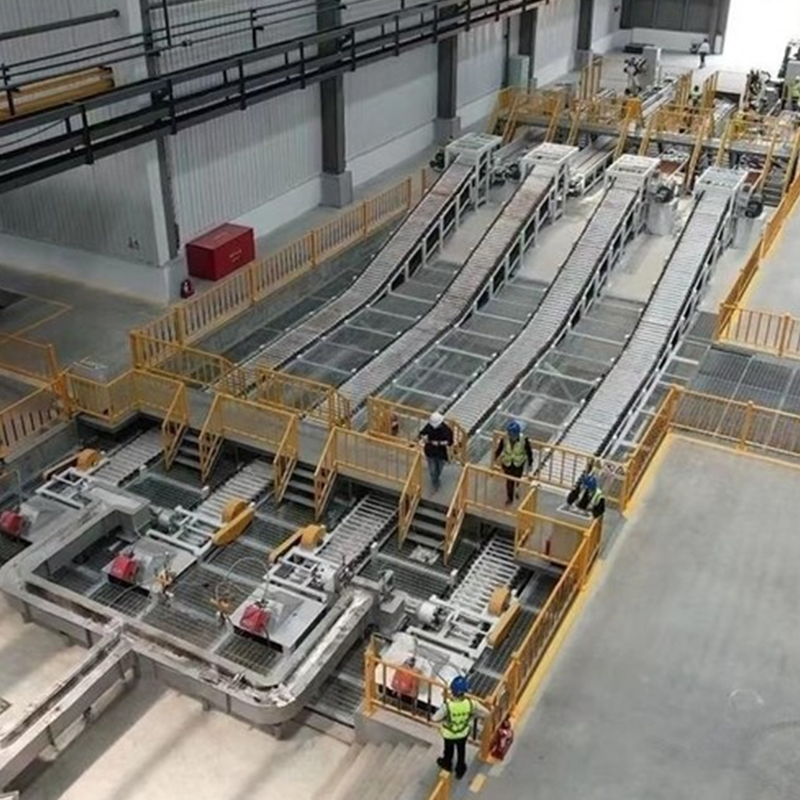
- Конвейерные (карусельные) линии: Наиболее распространены для массового производства алюминиевых и медных слитков. Формы закреплены на бесконечной цепи или карусели, которая медленно движется через зоны заливки, охлаждения и выгрузки. Преимуществом является непрерывность процесса и высокая производительность (до 10–15 тонн в час и более).
- Стационарные линии с подвижными формами: Формы перемещаются по рельсовому пути или роликовым конвейерам. Такой тип подходит для тяжелых слитков и сплавов, требующих длительного времени охлаждения. Он позволяет более гибко управлять временем нахождения слитка в каждой зоне.
- Вертикальные линии разливки: Используются преимущественно для специальных сплавов или когда требуется особо чистая структура металла без загрязнений от смазки форм. Металл кристаллизуется в вертикальном направлении под действием гравитации.
Инженеры ООО «Чжунбао Цзингун» при проектировании учитывают, что для алюминиевой промышленности наиболее востребованы конвейерные линии, интегрированные с системами очистки газов, так как процесс плавки и разливки алюминия сопровождается выделением фторидов и пыли.
Экологические аспекты и системы газоочистки
В 2026 году экологические требования к металлургическим предприятиям достигли беспрецедентного уровня. Традиционные линии разливки часто игнорируют вопрос выбросов, фокусируясь только на механике процесса. Однако плавка и разливка цветных металлов сопровождаются выделением токсичных газов, дыма и мелкодисперсной пыли. Отсутствие эффективной системы аспирации приводит к загрязнению цеха, коррозии оборудования и штрафам со стороны регуляторов.
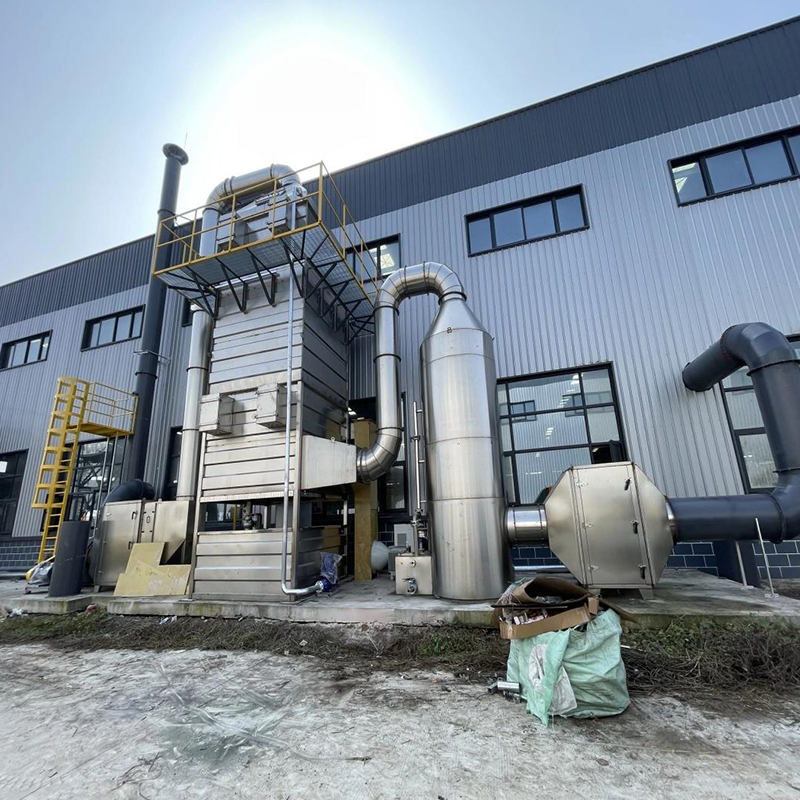
Интеграция природоохранного оборудования в линию разливки является ключевой компетенцией ООО «Чжунбао Цзингун Природоохранное Оборудование». Компания предлагает комплексные решения, которые включают:
- Адсорбционные камеры с активированным углем: Эффективно удаляют органические соединения и специфические запахи, образующиеся при сгорании смазки форм и покрытий.
- Десульфурационные башни: Необходимы для нейтрализации сернистых соединений, если в процессе используются серосодержащие материалы или топливо.
- Установки SCR-денитрификации: Снижают выбросы оксидов азота (NOx), которые образуются при высокотемпературных процессах.
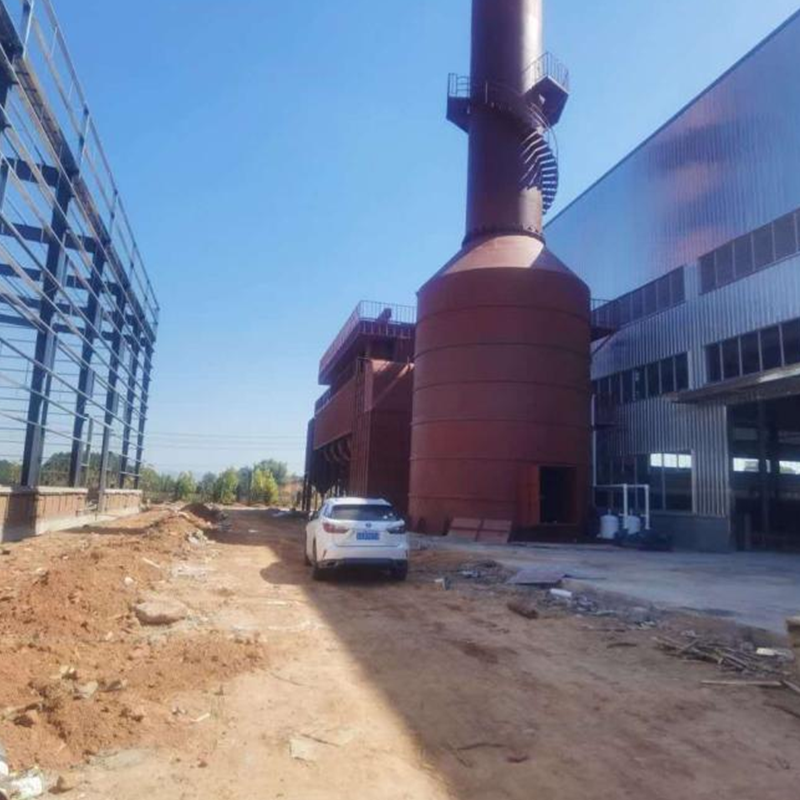
- Низконапорные импульсные рукавные фильтры: Обеспечивают высокоэффективную очистку газовых потоков от твердых частиц (пыли, оксидов металлов). Их использование гарантирует, что воздух, выбрасываемый в атмосферу, соответствует строгим нормативным требованиям.
Такой подход позволяет не просто установить линию разливки, а создать замкнутый экологический контур. Например, в проектах по регенерации алюминия линия разливки слитков работает в тандеме с плавильно-литейной печью и системой очистки, что снижает общие выбросы предприятия на 30–40% по сравнению с традиционными разрозненными установками.
Критерии выбора оборудования: технические параметры
При закупке линии разливки слитков технические специалисты и руководители производств должны оценивать ряд критических параметров. Неверный выбор одного из них может привести к простою всего комплекса.
| Параметр | Описание и влияние на процесс | Рекомендации по выбору |
|---|---|---|
| Производительность (тонн/час) | Определяет количество металла, которое может быть обработано за единицу времени. | Должна соответствовать мощности плавильных печей с запасом 10–15% на пиковые нагрузки. |
| Тип охлаждающей среды | Вода, воздух или их комбинация. Влияет на скорость кристаллизации и качество поверхности. | Для алюминия предпочтительно водяное охлаждение форм и воздушное охлаждение слитков для предотвращения окисления. |
| Материал форм (кристаллизаторов) | Чугун, сталь, графит. Определяет срок службы и теплопередачу. | Выбирать износостойкие чугуны с покрытием, устойчивым к термическому удару. Срок службы должен составлять не менее 2–3 лет при интенсивной эксплуатации. |
| Система смазки форм | Автоматическая или ручная. Влияет на качество поверхности слитка и легкость извлечения. | Автоматическая система распыления обеспечивает равномерность слоя и экономит смазочные материалы. |
| Уровень автоматизации | Наличие PLC-контроллеров, датчиков температуры, роботов-штабелеров. | Высокий уровень автоматизации снижает потребность в персонале и повышает стабильность качества. |
| Экологическая интеграция | Возможность подключения к системам аспирации и газоочистки. | Обязательно наличие герметичных кожухов над зонами разливки и отводов для подключения фильтров (например, рукавных фильтров ООО «Чжунбао Цзингун»). |
Отдельное внимание следует уделить системе управления. Современная линия разливки слитков должна иметь интерфейс, позволяющий оператору отслеживать температуру металла в реальном времени, скорость движения конвейера и статус систем безопасности. Интеграция с заводской SCADA-системой позволяет собирать данные для предиктивного обслуживания.
Сравнение производителей и подходов к поставке
Рынок оборудования для разливки представлен множеством игроков, от крупных европейских концернов до азиатских производителей. Выбор поставщика должен базироваться не только на цене, но и на способности предоставить комплексное решение, включая сервис и экологическую адаптацию.
| Критерий | Европейские производители | Азиатские производители (включая РФ-Китайские СП) |
|---|---|---|
| Стоимость оборудования | Высокая (премиум-сегмент) | Конкурентная (оптимальное соотношение цена/качество) |
| Сроки изготовления | Длительные (6–12 месяцев) | Быстрые (стандартное оборудование 7–15 дней, нестандартное — по согласованию) |
| Гибкость проектирования | Низкая (стандартизированные решения) | Высокая (адаптация под конкретные условия и выбросы) |
| Экологическая комплектация | Часто поставляется отдельно сторонними вендорами | Часто интегрирована в единый проект (как у ООО «Чжунбао Цзингун») |
| Сервис и запчасти | Дорогое обслуживание, долгая логистика | Оперативная поддержка, наличие складов запчастей |
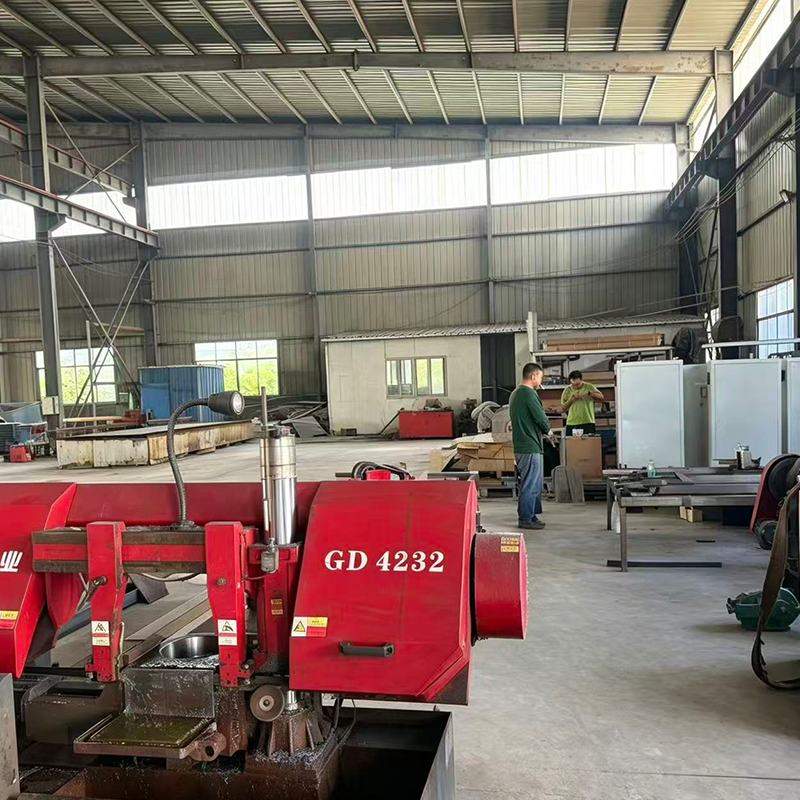
Компания ООО «Чжунбао Цзингун Природоохранное Оборудование» демонстрирует преимущества интегрированного подхода. Располагая производственной базой площадью более 1500 квадратных метров и штатом из более чем 100 квалифицированных сотрудников, компания способна быстро адаптировать стандартные решения под нужды конкретного заказчика. Наличие собственной исследовательской команды позволяет инженерам компании решать сложные задачи по пылеулавливанию и десульфуризации непосредственно на этапе проектирования линии разливки, а не постфактум.
Реальные промышленные сценарии применения
Сценарий 1: Регенерация алюминия на вторичном производстве
Условия: Завод по переработке алюминиевого лома. Высокий уровень загрязнения шихты, интенсивное дымообразование при плавке. Требуется получение стандартных слитков для продажи на бирже.
Технические требования: Линия разливки должна работать в условиях повышенной запыленности. Критически важна система очистки газов, так как при плавке лома выделяются хлориды и фториды.
Решение: Установка конвейерной линии разливки слитков, интегрированной с плавильной печью. Газы от печи и зоны разливки направляются в адсорбционную камеру с активированным углем и низконапорный импульсный рукавный фильтр. Робот-штабелер формирует пакеты для отгрузки.
Результат: Стабильное качество слитков, соответствие экологическим нормам по выбросам, снижение потерь металла за счет точного дозирования.
Сценарий 2: Первичное производство меди
Условия: Медеплавильный комбинат. Высокие температуры (более 1100°C). Требуются массивные слитки для дальнейшей прокатки.
Технические требования: Термостойкость форм, мощная система вторичного охлаждения, устойчивость к агрессивной среде.
Решение: Стационарная линия с мощными чугунными формами. Система водяного охлаждения с контролем расхода для предотвращения термического шока. Подключение к десульфурационной башне для очистки газов от диоксида серы.
Инженерный нюанс: В данном случае скорость разливки должна быть ниже, чем для алюминия, чтобы обеспечить полную кристаллизацию массивного сечения без внутренних пустот.
Распространенные ошибки при выборе и эксплуатации
Опыт эксплуатации линий разливки показывает, что большинство проблем возникает не из-за поломки оборудования, а из-за ошибок в проектировании или нарушении регламентов.
- Игнорирование подготовки форм: Недостаточная или избыточная смазка форм приводит к залипанию слитков или образованию раковин на поверхности. Автоматизация этого процесса решает проблему.
- Неправильный расчет охлаждения: Слишком интенсивное водяное охлаждение может вызвать деформацию тонких слитков. Необходимо балансировать между скоростью производства и качеством структуры металла.
- Отсутствие системы аспирации: Многие заводы устанавливают линию разливки в существующем цеху без учета вентиляции. Это приводит к накоплению тепла и вредных веществ, что ухудшает условия труда и ускоряет износ электроники оборудования.
- Экономия на автоматизации: Ручное управление разливкой приводит к нестабильному весу слитков и повышенному риску травм. Инвестиции в PLC-контроллеры и роботизацию окупаются за счет снижения брака и фонда оплаты труда.
FAQ: Часто задаваемые вопросы о линиях разливки
Какова средняя производительность стандартной линии разливки слитков?
Производительность варьируется в зависимости от типа металла и размера слитков. Для алюминиевых слитков стандартного веса (20–25 кг) современные конвейерные линии обеспечивают производительность от 5 до 15 тонн в час. Для более тяжелых медных или цинковых слитков производительность может быть ниже из-за большего времени охлаждения.
Какое обслуживание требуется для линии разливки?
Регулярное обслуживание включает проверку состояния форм (кристаллизаторов), очистку системы смазки, проверку натяжения конвейерных цепей и диагностику гидравлических систем. Системы газоочистки, такие как рукавные фильтры, требуют периодической замены фильтрующих элементов и проверки импульсной продувки. ООО «Чжунбао Цзингун» предоставляет услуги по обучению персонала и техническому обслуживанию.
Можно ли модернизировать существующую линию разливки системами экологической защиты?
Да, большинство существующих линий можно оснастить локальными вытяжными зонтами и подключить к внешним системам очистки газов, таким как адсорбционные камеры или скрубберы. Однако наиболее эффективно проектировать систему газоочистки совместно с линией разливки, чтобы обеспечить оптимальную аэродинамику потоков.
Какие материалы используются для изготовления форм разливки?
Наиболее часто используются специальные сорта чугуна и стали, обладающие высокой теплопроводностью и стойкостью к термическим циклам. Поверхность форм может покрываться керамическими или полимерными составами для улучшения съема слитка и продления срока службы формы.
Влияет ли влажность шихты на процесс разливки?
Косвенно да. Влажная шихта в плавильной печи приводит к повышенному газообразованию и окислению металла, что ухудшает качество расплава, поступающего на разливку. Это может вызвать пористость слитков. Поэтому контроль влажности шихты и использование эффективных систем газоочистки (например, установок SCR-денитрификации) являются важными элементами общего технологического процесса.
Заключение и рекомендации по закупке
Выбор линии разливки слитков — это стратегическое решение, определяющее эффективность металлургического передела на годы вперед. В современных условиях недостаточно купить просто механическое оборудование для формования металла. Успешный проект требует интеграции процессов плавки, разливки, охлаждения и экологической очистки.
Инженерный опыт подсказывает, что надежность системы определяется ее самым слабым звеном. Если линия разливки работает быстро, но система очистки газов не справляется с нагрузкой, предприятие столкнется с экологическими санкциями и простоем. И наоборот, идеальная фильтрация не спасет от брака, если формы имеют дефекты литья.
При выборе поставщика обращайте внимание на его способность предоставить комплексное решение. ООО «Чжунбао Цзингун Природоохранное Оборудование» предлагает именно такой подход: от проектирования и производства линии разливки до поставки сопутствующих систем пылеулавливания, десульфуризации и денитрификации. Собственная производственная база, команда инженеров и опыт реализации более 30 проектов позволяют компании адаптировать оборудование под специфические условия каждого заказчика, обеспечивая соблюдение нормативных требований по выбросам и высокую эксплуатационную надежность.
Для получения технической консультации, расчета производительности и подбора конфигурации линии разливки, интегрированной с системами экологической защиты, рекомендуется обратиться к специалистам компании. Индивидуальный подход к проектированию позволяет оптимизировать капитальные затраты и снизить операционные расходы на протяжении всего жизненного цикла оборудования.
Узнайте больше о наших технологических решениях и возможностях индивидуального проектирования: продукция и технические решения для металлургии.