Оборудование для выплавки алюминиевого лома: выбор и производители
2026-09-24
- Оборудование для выплавки алюминиевого лома: технические требования и критерии выбора
- Классификация плавильных печей для алюминия
- Ключевые параметры и технические характеристики
- Экологические требования и системы газоочистки
- Сравнительный анализ технологий плавки
- Реальные промышленные сценарии применения
- Как выбрать надежного производителя оборудования
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Оборудование для выплавки алюминиевого лома: технические требования и критерии выбора
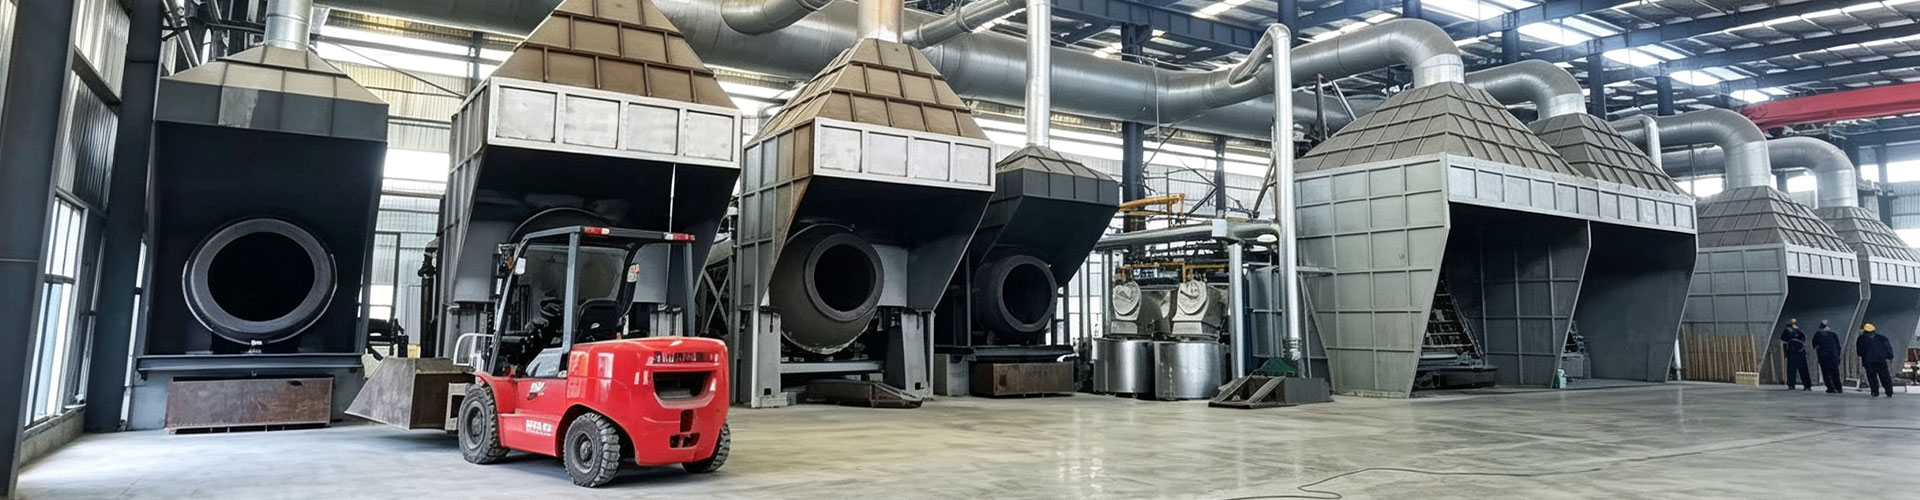
Переплавка алюминиевого лома — это сложный металлургический процесс, эффективность которого напрямую зависит от правильного подбора термического оборудования. В 2026 году оборудование для выплавки алюминиевого лома должно отвечать не только требованиям высокой производительности, но и строгим экологическим нормам. Ключевой задачей является максимизация выхода годного металла при минимизации образования шлака и выбросов вредных веществ в атмосферу. Современные плавильные агрегаты представляют собой комплексные системы, включающие камеры сгорания, механизмы загрузки, системы газоочистки и автоматизированные линии литья.
Для промышленных предприятий выбор печи определяется типом сырья (профильный лом, стружка, смешанный лом), требуемой температурой расплава и объемом производства. Ошибки на этапе проектирования или закупки приводят к значительным потерям металла из-за угара, повышенному расходу топлива и частым простоям на ремонт футеровки. Инженерный подход к выбору оборудования позволяет снизить себестоимость конечной продукции и обеспечить стабильное качество сплава.
Классификация плавильных печей для алюминия
Выбор типа печи является фундаментальным решением, определяющим всю технологическую цепочку переработки. В современной практике используются несколько основных типов агрегатов, каждый из которых имеет свои преимущества и ограничения.
Вращающиеся барабанные печи
Вращающиеся печи идеально подходят для переработки загрязненного лома, содержащего масло, краску или другие органические примеси. Благодаря постоянному вращению барабана обеспечивается интенсивное перемешивание шихты, что способствует равномерному нагреву и быстрому отделению неметаллических включений. Однако такой тип оборудования характеризуется более высоким образованием шлака по сравнению с стационарными печами, так как площадь контакта металла с воздухом постоянно меняется.
Шахтные плавильные печи
Шахтные печи отличаются высокой энергоэффективностью за счет использования тепла отходящих газов для предварительного нагрева лома, загружаемого в верхнюю часть шахты. Это снижает удельный расход топлива на 15–20%. Такие установки оптимальны для переработки чистого профильного лома и литников. Основным ограничением является чувствительность к качеству сырья: наличие тонкой стружки или пыли может привести к закупорке шахты и нарушению тяги.
Камерные плавильно-держательные печи
Наиболее распространенный тип оборудования для крупных литейных цехов. Камерная печь позволяет осуществлять плавку большой массы металла с последующим его выдерживанием при заданной температуре перед разливкой. Конструкция обеспечивает низкий угар металла благодаря минимальной площади зеркальной поверхности расплава. Современные модели оснащаются системами рекуперации тепла и автоматическими горелками с модуляцией пламени.
Индукционные тигельные печи
Используются преимущественно для получения высокочистых сплавов и небольших партий специализированных алюминиевых композиций. Отсутствие прямого контакта с продуктами сгорания исключает загрязнение металла серой или азотом. Тем не менее, высокие затраты на электроэнергию делают индукционные печи менее экономичными для массовой переработки вторичного сырья по сравнению с газовыми аналогами.
Ключевые параметры и технические характеристики
При формировании технического задания на поставку оборудования для выплавки алюминиевого лома необходимо учитывать ряд критических параметров. Отклонение от оптимальных значений может привести к деградации футеровки или нестабильному химическому составу сплава.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения |
|---|---|---|
| Температура плавки | Определяет скорость плавления и вязкость шлака. Превышение температуры выше 750°C резко увеличивает растворение водорода в металле. | 700–740°C |
| Производительность | Масса металла, переплавляемая за один цикл или за час непрерывной работы. | Зависит от модели (от 500 кг/ч до 10 т/ч) |
| Расход топлива | Количество природного газа или дизельного топлива на тонну расплавленного алюминия. | 60–90 м³ газа / тонна Al |
| Выход годного металла | Процентное отношение массы полученного чистого алюминия к массе загруженного лома. | 85–95% (зависит от качества лома) |
| Срок службы футеровки | Устойчивость огнеупорных материалов к термоударам и химической агрессии шлаков. | 12–24 месяца |
Инженерная практика показывает, что попытка максимизировать температуру плавки для ускорения процесса часто дает обратный эффект. При температурах выше 750°C начинается интенсивное взаимодействие алюминия с влагой из атмосферы, что приводит к насыщению расплава водородом и образованию раковин в отливках. Поэтому точный контроль температурного режима важнее, чем просто высокая мощность горелок.
Экологические требования и системы газоочистки
В 2026 году экологическое законодательство требует глубокой очистки дымовых газов, образующихся при плавке алюминиевого лома. Процесс сопровождается выделением твердых частиц (пыль, зола), диоксида серы, оксидов азота и сложных органических соединений, если лом содержит остатки смазок или покрытий.
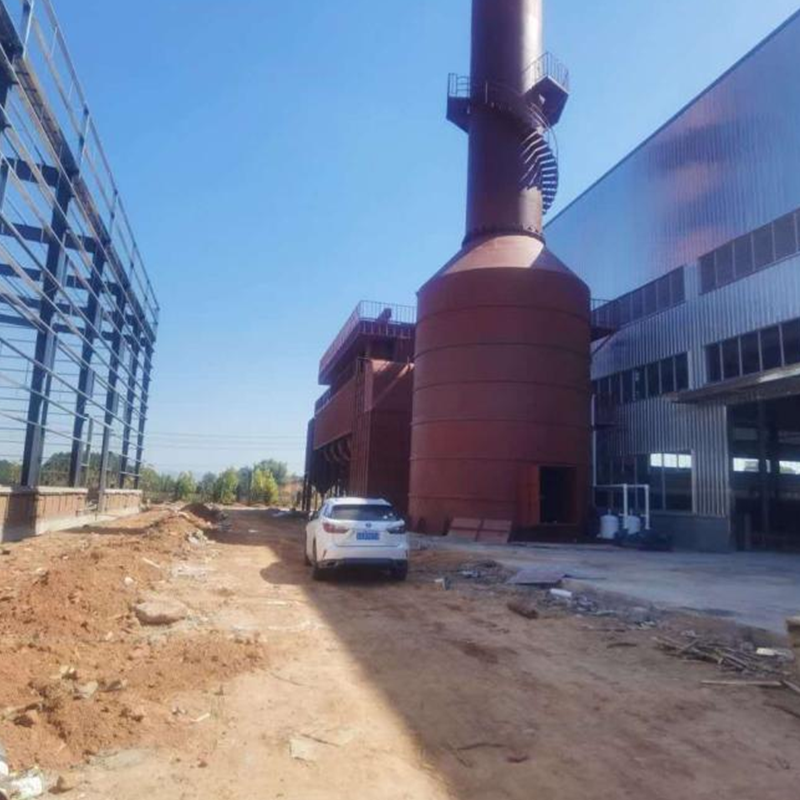
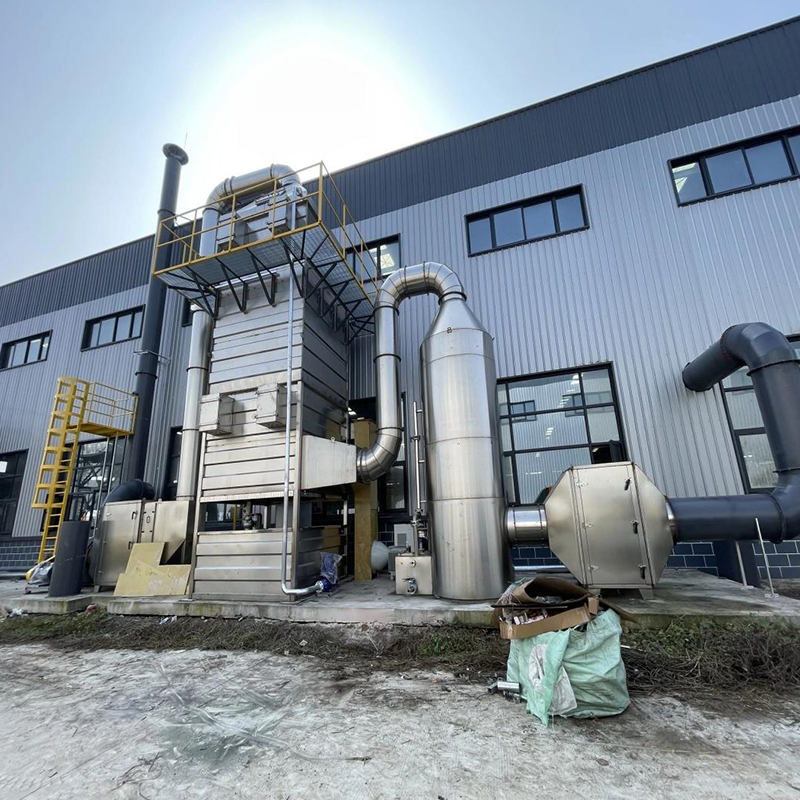
Комплексная система очистки обычно включает несколько стадий. На первом этапе применяется циклон или камера осаждения для удаления крупных частиц шлаковой пыли. Далее газы проходят через рукавные фильтры, где улавливаются мелкодисперсные фракции. Для нейтрализации кислых газов используются скрубберы мокрой очистки или адсорбционные камеры с активированным углем.
ООО «Чжунбао Цзингун Природоохранное Оборудование» интегрирует в свои плавильные комплексы передовые системы фильтрации. В частности, использование низконапорных импульсных рукавных фильтров позволяет эффективно очищать газовые потоки даже при высоких температурах и переменном расходе газов. Дополнением служат установки SCR-денитрификации и десульфурационные башни, которые обеспечивают соответствие выбросов строгим международным стандартам. Такой подход не только защищает окружающую среду, но и предотвращает коррозию элементов самой печи и вентиляционной системы завода.
Сравнительный анализ технологий плавки
Выбор между различными типами печей должен основываться на конкретных условиях производства. Ниже приведено сравнение основных технологий по ключевым эксплуатационным показателям.
| Критерий | Вращающаяся печь | Шахтная печь | Камерная печь |
|---|---|---|---|
| Качество сырья | Низкое (загрязненный лом, стружка) | Высокое (чистый профиль, литники) | Среднее и высокое |
| Энергоэффективность | Средняя | Высокая (рекуперация тепла) | Средняя/Высокая |
| Образование шлака | Высокое | Низкое | Низкое |
| Гибкость загрузки | Высокая (непрерывная или пакетная) | Непрерывная | Пакетная |
| Стоимость обслуживания | Высокая (износ механических частей) | Низкая | Средняя |
Из таблицы видно, что универсального решения не существует. Если предприятие занимается переработкой автомобильного лома с высоким содержанием масел и пластиков, вращающаяся печь будет единственным viable вариантом, несмотря на больший объем шлака. Для литейного завода, использующего собственный возвратный лом, шахтная или камерная печь обеспечит лучшую экономику за счет низкого расхода топлива и высокого выхода годного металла.
Реальные промышленные сценарии применения
Сценарий 1: Переработка тонкой стружки и фрезерных отходов
Условия: Предприятие получает большое количество алюминиевой стружки от механообрабатывающих цехов. Стружка имеет высокую площадь поверхности, быстро окисляется и содержит эмульсию.
Технические требования: Необходима быстрая плавка для минимизации контакта с кислородом, эффективное удаление влаги и масел до погружения металла в ванну.
Решение: Использование двухкамерной печи с системой боковой загрузки и принудительным погружением шихты под уровень зеркала расплава. Дополнительная установка барабана грохочения и охлаждения алюминиевого шлака позволяет извлечь остаточный металл из отходов.
Риск: Взрывоопасность при попадании влажной стружки в расплав.
Инженерный совет: Обязательна предварительная сушка или брикетирование стружки. Система подачи должна быть герметизирована.
Сценарий 2: Производство вторичных алюминиевых сплавов в слитках
Условия: Завод по рециклингу принимает смешанный лом (профили, банки, детали двигателей) и производит стандартные слитки для продажи.
Технические требования: Высокая производительность, возможность рафинирования металла, автоматизация розлива и упаковки.
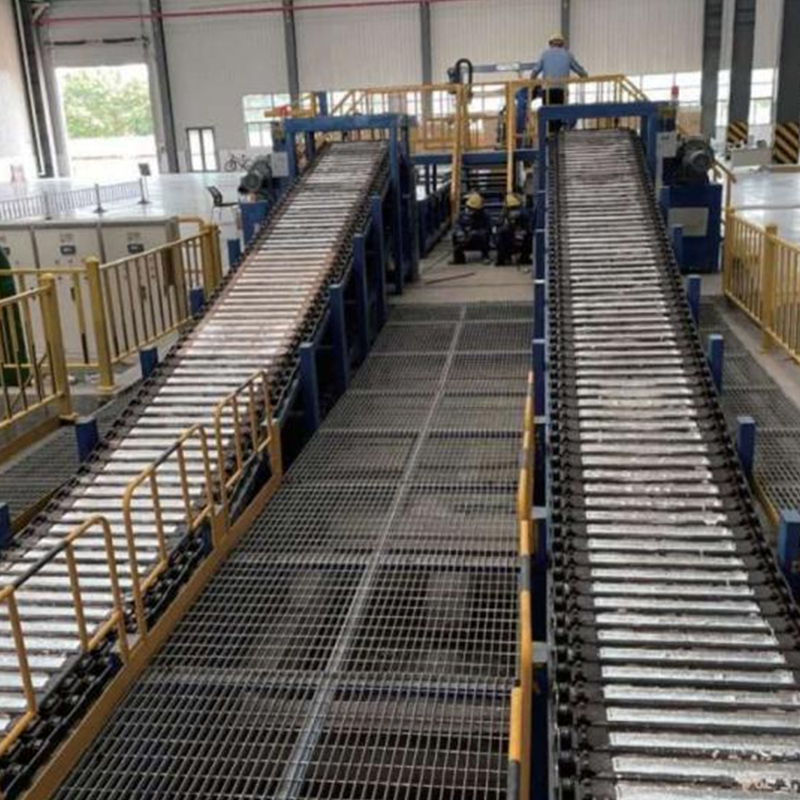
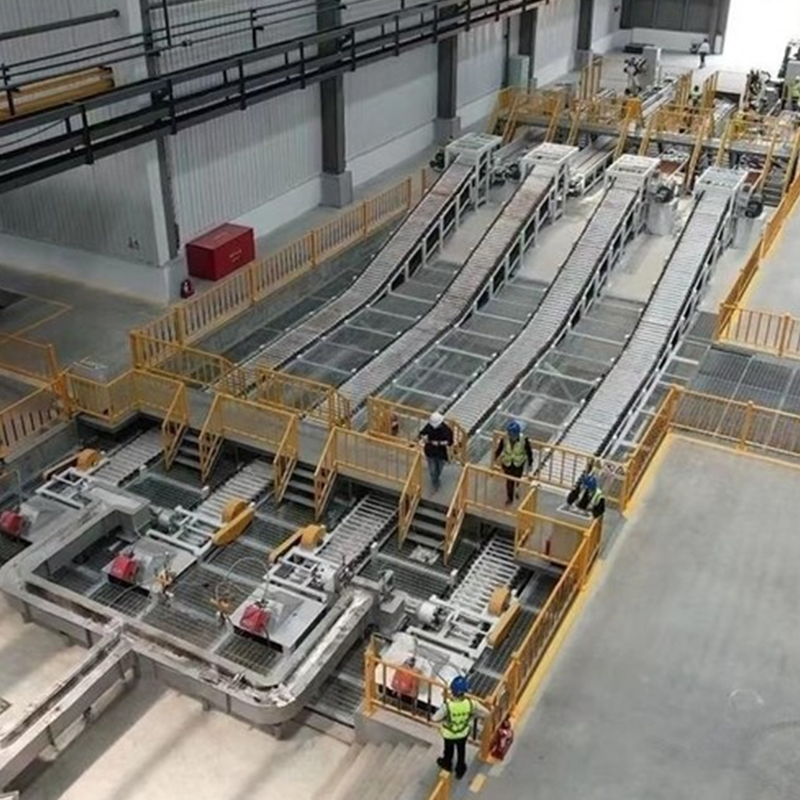
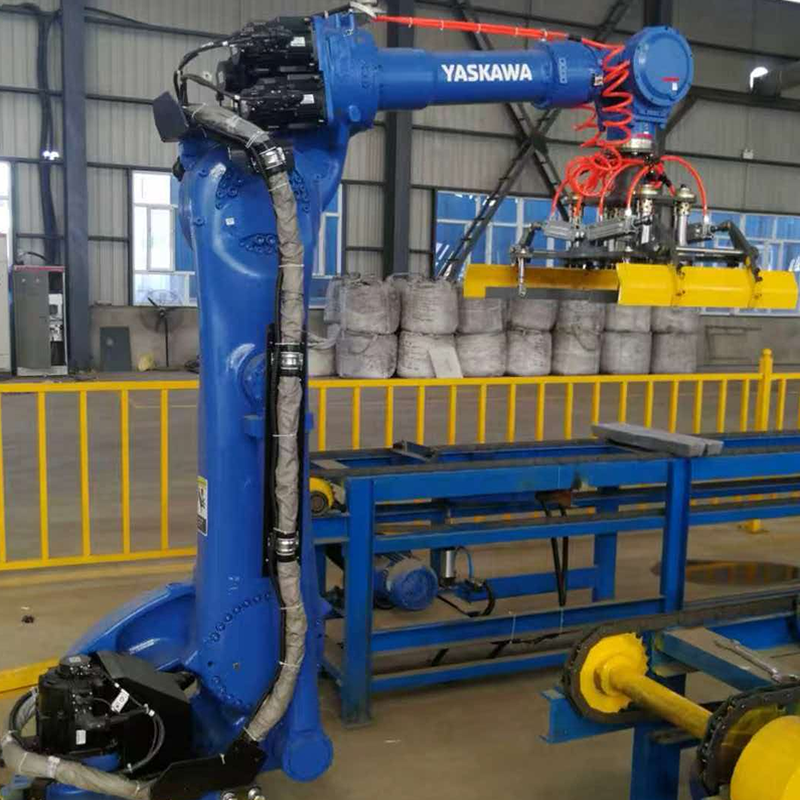
Решение: Комплекс на базе большой камерной плавильной печи с отдельным миксером-держателем. Линия разливки слитков и робот для штабелирования алюминиевых слитков обеспечивают непрерывность процесса и снижение трудозатрат.
Риск: Нестабильный химический состав из-за неоднородности сырья.
Инженерный совет: Внедрение систем экспресс-анализа спектрометром перед разливкой и автоматическое добавление легирующих элементов в миксере.
Как выбрать надежного производителя оборудования
Рынок предложений насыщен, но не все поставщики обладают достаточной инженерной компетенцией. При выборе партнера следует обращать внимание на следующие аспекты:
- Опыт в алюминиевой отрасли: Плавка алюминия имеет специфику, отличную от стали или меди. Производитель должен понимать химию процессов и особенности поведения алюминиевых шлаков.
- Собственное конструкторское бюро: Возможность адаптации стандартных решений под конкретные условия площадки заказчика (габариты цеха, доступные виды топлива, требования по выбросам).
- Комплексность подхода: Поставка не только печи, но и сопутствующих систем: газоочистки, автоматики, линий литья.
- Сервисная поддержка: Наличие обученных инженеров для монтажа, пусконаладки и оперативного реагирования на неисправности.
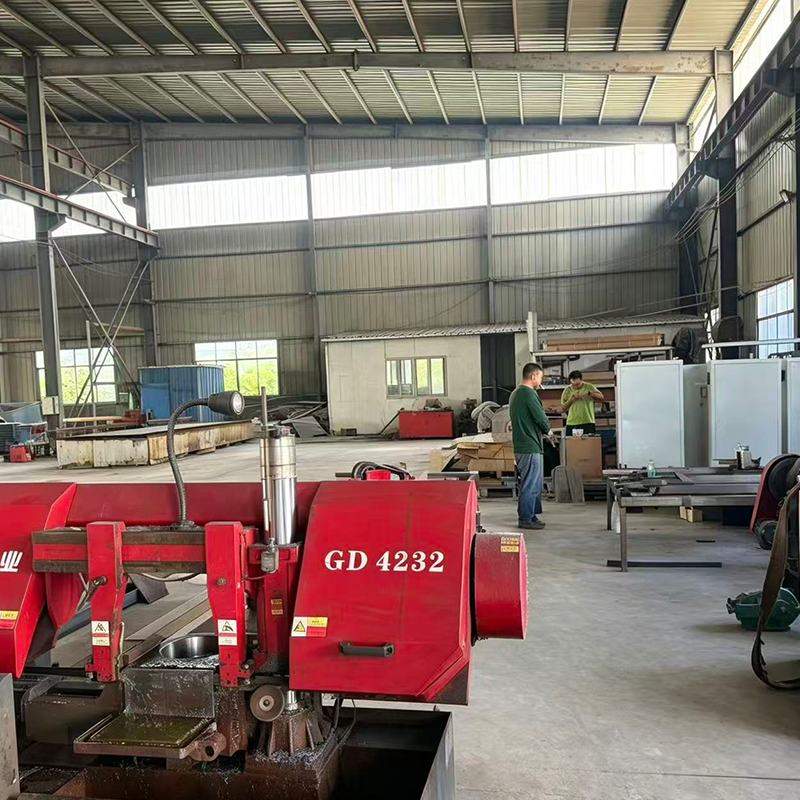
ООО «Чжунбао Цзингун Природоохранное Оборудование» демонстрирует высокий уровень экспертизы в данной области. Являясь российско-китайским предприятием с производственной базой более 1500 квадратных метров, компания объединяет передовые азиатские технологии производства с пониманием требований локальных рынков. Штат из более чем 100 квалифицированных сотрудников, включая исследователей и инженеров, обеспечивает полный цикл работ: от проектирования и расчета тепловых балансов до изготовления и монтажа.
Компания реализовала более 30 проектов в металлургии и энергетике, предлагая индивидуальные решения, такие как адсорбционные камеры, плавильно-литейные печи и системы десульфурации. Важно отметить, что производственные циклы стандартного оборудования составляют всего 7–15 дней, а гарантия на основные компоненты достигает одного года. Бесплатные консультации по вопросам экологической политики и оптимизации оборудования помогают заказчикам не просто купить “железо”, а внедрить эффективную технологическую линию.
Часто задаваемые вопросы (FAQ)
Какой процент выхода металла можно ожидать при плавке алюминиевого лома?
Выход годного металла варьируется от 85% до 95% и зависит от типа лома. Чистый профильный лом дает выход до 96-97%, тогда как смешанный лом с загрязнениями или тонкая стружка могут снизить выход до 80-85% из-за образования шлака и угара.
Какое оборудование необходимо для соблюдения экологических норм при плавке?
Минимальный комплект включает циклон для грубой очистки, рукавный фильтр для улавливания пыли и адсорбционную установку или скруббер для нейтрализации токсичных газов. Для современных предприятий рекомендуется использование систем SCR-денитрификации.
В чем преимущество вращающейся печи перед стационарной?
Главное преимущество — возможность перерабатывать сильно загрязненное сырье и стружку. Вращение барабана обеспечивает постоянное обновление поверхности контакта и лучшее перемешивание, что ускоряет плавление и отделение примесей, хотя и увеличивает объем шлака.
Как долго служит футеровка плавильной печи?
Срок службы футеровки обычно составляет от 12 до 24 месяцев. Он зависит от качества огнеупорных материалов, соблюдения температурного режима (отсутствие перегревов) и химического состава шлаков. Регулярный ремонт мелких повреждений продлевает жизнь футеровки.
Можно ли автоматизировать процесс плавки и литья?
Да, современные линии полностью автоматизированы. Это включает автоматическую загрузку лома, контроль температуры и состава металла, а также роботизированную разливку и штабелирование слитков. ООО «Чжунбао Цзингун» предлагает такие комплексные решения, включая роботов для штабелирования.
Заключение и рекомендации по закупкам
Инвестиции в оборудование для выплавки алюминиевого лома требуют тщательного технико-экономического обоснования. Не стоит гнаться за максимальной мощностью в ущерб качеству расплава или экологической безопасности. Оптимальная конфигурация линии всегда является компромиссом между капитальными затратами, операционными расходами на топливо и ремонтопригодностью.
При закупке оборудования рекомендуем запрашивать у поставщика референс-лист с контактами действующих клиентов, а также подробные тепловые расчеты для вашего конкретного типа сырья. Убедитесь, что выбранная система газоочистки соответствует не только текущим, но и перспективным нормативам вашего региона.
Для получения детального технического предложения, расчета производительности и подбора конфигурации линии под ваши задачи, свяжитесь с нашими специалистами. Мы предлагаем комплексный подход от аудита существующего производства до ввода нового оборудования в эксплуатацию.
Узнайте больше о наших технологических решениях: продукция и технические решения для алюминиевой промышленности.