Пылеуловитель для электродуговой печи: выбор, принцип работы и расчет
2026-09-25
- Принцип работы и особенности пылеуловителя для электродуговой печи
- Классификация систем пылеулавливания для ЭДП
- Технологическая схема и принцип работы комплексной системы
- Ключевые параметры для расчета и выбора оборудования
- Сравнение технологий очистки: что выбрать?
- Реальные промышленные сценарии применения
- Роль производителя: опыт ООО «Чжунбао Цзингун Природоохранное Оборудование»
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору
Принцип работы и особенности пылеуловителя для электродуговой печи
Электродуговая печь (ЭДП) является одним из ключевых агрегатов в современной металлургии, обеспечивающим выплавку стали и ферросплавов с высокой энергоэффективностью. Однако этот процесс сопровождается интенсивным выделением высокотемпературных газов, содержащих мелкодисперсную пыль, оксиды металлов и другие вредные примеси. Пылеуловитель для электродуговой печи — это специализированная система аспирации и фильтрации, предназначенная для улавливания этих загрязнений перед их выбросом в атмосферу или подачей на последующую очистку.
Основная сложность организации газоочистки в сталеплавильном производстве заключается в экстремальных условиях эксплуатации: температура отходящих газов может достигать 1200–1400 °C в пиковые моменты продувки, а состав пыли отличается высокой абразивностью и склонностью к слипанию. Неэффективная работа системы пылеудаления не только нарушает экологические нормы, но и приводит к потерям ценного сырья (металлической пыли), а также к преждевременному износу оборудования цеха.
В отличие от стандартных промышленных фильтров, пылеуловитель для дуговой сталеплавильной печи должен обладать запасом прочности по термостойкости и способностью справляться с резкими скачками объемов газового потока, возникающими при движении свода печи или загрузке шихты. Инженерный подход к проектированию таких систем требует глубокого понимания термогазодинамики процесса плавки.
Физика процесса и типы загрязнений
При работе электродуговой печи образуются два основных типа газовых потоков:
- Первичные газы: Выделяются непосредственно из ванны через отверстие в своде печи. Они характеризуются максимальной температурой и высокой концентрацией оксида цинка, железа и других летучих элементов.
- Вторичные газы (организационные): Улавливаются через зонт или купол, установленный над печью. Эти газы имеют более низкую температуру, но больший объем из-за подсоса окружающего воздуха.
Пыль, содержащаяся в этих потоках, состоит преимущественно из частиц размером от 0,1 до 10 мкм. Мелкая фракция представляет наибольшую опасность для фильтрующих материалов, так как способна быстро забивать поры ткани, вызывая рост перепада давления.
Классификация систем пылеулавливания для ЭДП
Выбор технологии очистки зависит от мощности печи, требований к остаточной запыленности и возможности рекуперации тепла. На практике применяются следующие основные типы оборудования:
1. Сухие рукавные фильтры
Наиболее распространенное решение для финишной очистки. Рукавный фильтр для электродуговой печи обеспечивает степень очистки до 5–10 мг/м³. Ключевым элементом здесь является фильтровальная ткань, которая должна выдерживать кратковременные тепловые удары. Обычно используются материалы на основе стекловолокна с тефлоновым покрытием или полиимидные ткани (P84), обладающие высокой термостойкостью.
Особенностью эксплуатации является необходимость предварительного охлаждения газов. Прямая подача горячих газов в рукавный фильтр недопустима, так как это приведет к мгновенному разрушению ткани. Поэтому такие системы всегда работают в связке с охладителями.
2. Мокрые скрубберы (вентури)
Используются в случаях, когда требуется одновременное охлаждение и очистка газов, а также удаление некоторых газообразных примесей. В скрубберах газ контактирует с водой, что позволяет снизить его температуру до насыщения. Эффективность улавливания пыли может достигать 99%, однако образуется большой объем шламовых вод, требующих сложной системы водоочистки. Этот метод менее популярен в современных экологических проектах из-за проблем с утилизацией жидких отходов.
3. Электрические фильтры (электрофильтры)
Применяются на крупных печах большой мощности. Они эффективны для улавливания мелкодисперсной пыли при высоких температурах (до 400 °C без дополнительного охлаждения). Однако электрофильтры чувствительны к изменению удельного электрического сопротивления пыли, которое может колебаться в зависимости от химического состава шихты. Кроме того, они требуют высокого напряжения и сложного обслуживания.
Технологическая схема и принцип работы комплексной системы
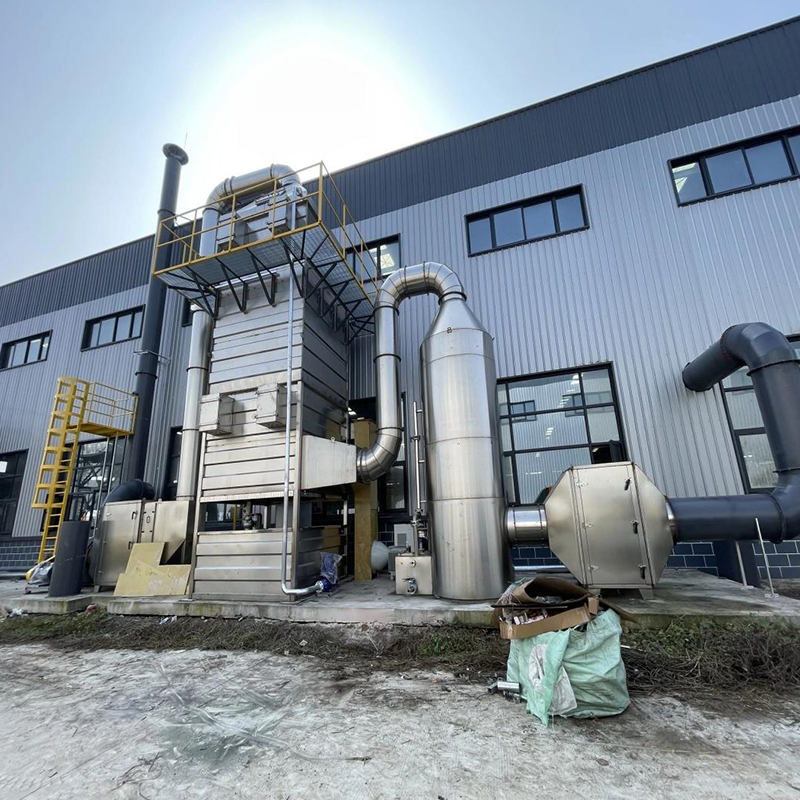
Современный пылеуловитель для электродуговой печи редко работает изолированно. Это часть многоступенчатого комплекса. Типовая схема включает следующие этапы:
- Улавливание: Газы отбираются через четвертый дымовой канал (для первичных газов) и надпечный зонт (для вторичных).
- Камера дожигания (опционально): Если в газах присутствуют горючие компоненты (CO), они могут дожигаться для снижения токсичности и выделения дополнительного тепла.
- Охлаждение: Критический этап. Используются испарительные охладители (распыление воды) или трубчатые теплообменники. Цель — снизить температуру до рабочего диапазона фильтра (обычно 120–180 °C).
- Предварительная очистка: Циклоны или инерционные камеры удаляют крупные искры и частицы шлака, защищая фильтрующие элементы от прогара.
- Фильтрация: Рукавный или картриджный фильтр улавливает основную массу пыли.
- Вытяжной вентилятор: Создает необходимое разрежение в системе, компенсируя сопротивление всех элементов.
Инженеры ООО «Чжунбао Цзингун Природоохранное Оборудование» при разработке таких комплексов уделяют особое внимание стабильности температурного режима. Как показывает практика, именно нестабильность температуры, а не ее абсолютное значение, чаще всего становится причиной аварийных остановок фильтров.
Ключевые параметры для расчета и выбора оборудования
Расчет пылеуловителя для дуговой сталеплавильной печи — это сложная инженерная задача, требующая учета множества переменных. Ошибка в расчетах на этапе проектирования приводит либо к недостаточной очистке (штрафы от экологов), либо к избыточным капитальным затратам и повышенному энергопотреблению.
Основные расчетные параметры
| Параметр | Описание и влияние на выбор | Типичные значения / Примечания |
|---|---|---|
| Объем газов (Q) | Количество газа, проходящего через систему в единицу времени. Зависит от мощности печи и коэффициента подсоса воздуха. | Для печи 50 т может составлять 100 000 – 150 000 м³/ч. Требуется запас 15-20% на пиковые нагрузки. |
| Температура газов (T) | Определяет выбор материалов охладителя и фильтровальной ткани. | На входе в печь: до 1400 °C. На входе в фильтр: 120-180 °C. |
| Запыленность (C) | Концентрация пыли на входе. Влияет на частоту импульсной продувки и площадь фильтрации. | Может достигать 10-50 г/м³ перед очисткой. |
| Химический состав пыли | Определяет гигроскопичность, абразивность и точку росы. | Высокое содержание ZnO может вызывать слипание пыли при наличии влаги. |
| Гидравлическое сопротивление | Суммарное падение давления в системе. Влияет на мощность вентилятора. | Обычно 1500-2500 Па для рукавных фильтров. |
| Скорость фильтрации | Отношение объема газа к площади фильтрации. Ключевой параметр долговечности ткани. | Для стеклоткани: 0.8-1.2 м/мин. Для синтетики: 1.5-2.5 м/мин. |
Инженерный нюанс: Расчет площади фильтрации
Площадь фильтрации (S) рассчитывается по формуле: S = Q / (V * 60), где Q — объем газа в м³/ч, V — скорость фильтрации в м/мин. Однако в реальных условиях для электродуговых печей рекомендуется применять коэффициент запаса 1.15–1.2 к расчетной площади. Это связано с тем, что пыль от ЭДП имеет тенденцию образовывать плотный, труднопродуваемый слой на поверхности рукава. Увеличение площади снижает нагрузку на каждый отдельный рукав, продлевая срок его службы и снижая энергозатраты на работу вентилятора.
Сравнение технологий очистки: что выбрать?
При модернизации или строительстве нового цеха часто стоит выбор между различными типами фильтров. Ниже приведено сравнение наиболее релевантных решений для условий 2026 года.
| Критерий | Рукавный фильтр (импульсный) | Электрофильтр | Картриджный фильтр |
|---|---|---|---|
| Эффективность очистки | Высокая (до 99.9%) | Высокая (до 99.5%) | Очень высокая (до 99.99%) |
| Чувствительность к температуре | Средняя (требует точного охлаждения) | Низкая (работает при более высоких T) | Высокая (ограниченный диапазон T) |
| Обслуживание | Замена рукавов раз в 1-2 года | Чистка осадительных пластин, высокое напряжение | Замена картриджей (дороже рукавов) |
| Энергопотребление | Среднее (зависит от перепада давления) | Низкое (малое гидравлическое сопротивление) | Высокое (быстрое загрязнение) |
| Применимость для ЭДП | Рекомендуется (универсально) | Для крупных печей (>100 т) | Только для малых печей или вторичной очистки |
Из таблицы видно, что рукавный фильтр для электродуговой печи остается золотым стандартом для большинства предприятий среднего и малого масштаба благодаря балансу стоимости владения и эффективности. Картриджные фильтры, несмотря на высокую эффективность, часто оказываются экономически нецелесообразными из-за высокой стоимости расходных материалов и быстрого забивания липкой пылью.
Реальные промышленные сценарии применения
Понимание теории важно, но еще важнее учесть специфику конкретных производственных условий. Рассмотрим два типичных сценария, где ошибки в подборе оборудования приводят к серьезным проблемам.
Сценарий 1: Печь с частыми остановками и запусками
Условия: Предприятие работает в режиме “стоп-старт”, выполняя мелкие заказы. Температура газов постоянно колеблется.
Проблема: При остывании печи ниже точки росы влага конденсируется на рукавах фильтра, смешиваясь с пылью и образуя цементоподобную корку. Продувка не помогает, сопротивление растет.
Решение: Установка системы байпасирования (обводной линии) для сброса первых порций холодного влажного газа или использование фильтровальной ткани с гидрофобным oleophobic покрытием. Также критически важна качественная теплоизоляция корпуса фильтра и бункера.
Сценарий 2: Выплавка высоколегированных сталей
Условия: В шихте много хрома, никеля, марганца. Пыль обладает высокой абразивностью и токсичностью.
Проблема: Абразивный износ рукавов в местах крепления к клетке. Риск вторичного загрязнения при замене фильтров.
Решение: Использование усиленных рукавов с защитными манжетами в нижней части. Применение систем автоматической замены фильтров без остановки печи (если конструкция позволяет) или строгий регламент СИЗ для персонала. ООО «Чжунбао Цзингун» в таких случаях рекомендует использовать ткани с армированной нитью для повышения механической прочности.
Роль производителя: опыт ООО «Чжунбао Цзингун Природоохранное Оборудование»
Выбор поставщика оборудования для такой ответственной системы, как пылеуловитель для электродуговой печи, определяет надежность всего металлургического передела. ООО «Чжунбао Цзингун Природоохранное Оборудование», российско-китайское предприятие, основанное в 2019 году, специализируется на создании комплексных экологических решений для промышленности.
Компания не просто производит фильтры, а предлагает интегрированный подход. Располагая производственной базой более 1500 м² в провинции Хэнань и штатом из более чем 100 инженеров и исследователей, «Чжунбао Цзингун» реализовала уже более 30 проектов в сфере металлургии и энергетики. Ключевое преимущество компании — способность адаптировать стандартные решения под уникальные условия заказчика.
Например, для задач, связанных с регенерацией алюминия и работой печей, компания разработала линейку низконапорных импульсных рукавных фильтров, которые демонстрируют высокую эффективность при сниженных энергозатратах на продувку. Все продукты проходят строгий контроль качества, а сроки изготовления стандартного оборудования составляют всего 7–15 дней, что позволяет минимизировать простой предприятия при модернизации.
Сервисная поддержка включает полный цикл: от аудита текущей системы аспирации и расчетов до монтажа и обучения персонала. Это особенно важно, так как даже самое совершенное оборудование будет работать неэффективно при неправильной настройке таймеров импульсной продувки или несвоевременной замене компрессорного масла.
Часто задаваемые вопросы (FAQ)
Какой срок службы рукавов в пылеуловителе для ЭДП?
При правильном проектировании и соблюдении температурного режима срок службы фильтровальных рукавов составляет от 12 до 24 месяцев. Однако при частых превышениях температуры или наличии масляных аэрозолей в газе срок может сократиться до 6 месяцев. Использование качественных тканей (например, PTFE-мембрана на стекловолокне) значительно продлевает ресурс.
Можно ли использовать один пылеуловитель для нескольких печей?
Теоретически да, но это не рекомендуется для печей с разным графиком работы. Если одна печь находится в режиме плавки (максимальное газовыделение), а другая — в режиме ожидания, возникает дисбаланс потоков. Лучше использовать индивидуальные фильтры или общую систему с регулирующими заслонками и мощным резервом по производительности вентилятора.
Как снизить эксплуатационные расходы на систему пылеудаления?
Основные затраты приходятся на электроэнергию (вентилятор) и замену рукавов. Снижение расходов достигается за счет:
- Использования частотно-регулируемых приводов (VFD) на вентиляторе для адаптации к нагрузке.
- Оптимизации цикла импульсной продувки (продувка по перепаду давления, а не по таймеру).
- Регулярного мониторинга утечек сжатого воздуха.
Что делать, если из трубы идет видимый дым?
Видимый дым свидетельствует о пробое рукава, неплотности посадки рукава на клетке или превышении скорости фильтрации. Необходимо немедленно проверить дифференциальный манометр. Если перепад давления резко упал, вероятен обрыв рукава. Следует остановить секцию фильтра и провести визуальный осмотр или тест на целостность.
Заключение и рекомендации по выбору
Проектирование и эксплуатация системы аспирации для электродуговой печи — это баланс между экологической безопасностью, экономической эффективностью и технической надежностью. Пылеуловитель для электродуговой печи не должен восприниматься как отдельная единица оборудования; это часть единого технологического организма завода.
Инженерная рекомендация: При выборе оборудования отдавайте предпочтение системам с автоматической регулировкой производительности вентилятора и интеллектуальным управлением продувкой. Это позволит системе гибко реагировать на изменяющиеся условия плавки, экономя энергию и ресурс фильтроткани.
Совет для закупщиков: Запрашивайте у поставщика не только паспортные данные, но и референс-лист с объектами, работающими в аналогичных условиях. Обратите внимание на доступность запасных частей (рукавов, клапанов) и наличие сервисной поддержки. Компания ООО «Чжунбао Цзингун Природоохранное Оборудование» готова предоставить детальные технические расчеты и консультации по оптимизации вашей системы газоочистки, помогая достичь соответствия самым строгим экологическим стандартам 2026 года.